皮带输送机胶带跑偏的15种原因及调整方法,全在这了,赶紧收藏!
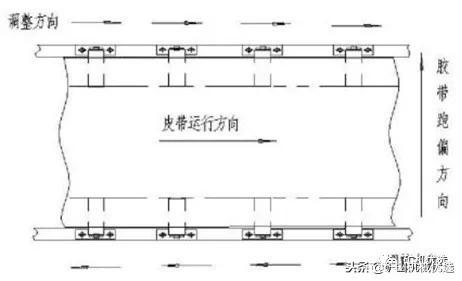
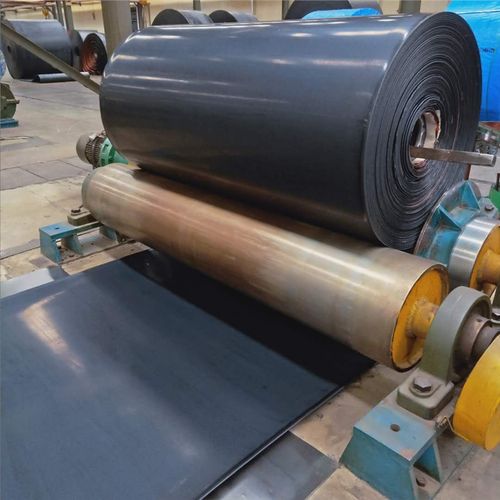
皮带输送机在工业生产中应用广泛,但胶带跑偏是常见故障之一,不仅影响输送效率,还可能损坏设备。本文了胶带跑偏的15种原因及对应的调整方法,供大家参考。
- 胶带接头不正:接头不平直会导致胶带两侧张力不均。调整方法:重新制作接头,确保接头平直。
- 滚筒安装不正:滚筒轴线与输送机中心线不垂直。调整方法:调整滚筒位置,确保垂直度。
- 托辊组安装不正:托辊组轴线与输送机中心线不垂直。调整方法:调整托辊组位置,使其与中心线垂直。
- 机架歪斜:机架基础下沉或安装误差导致歪斜。调整方法:校正机架,必要时加固基础。
- 胶带两侧张力不均:拉紧装置调整不当或胶带长度不一致。调整方法:调整拉紧装置,使两侧张力均匀。
- 物料偏载:物料在胶带中心线一侧堆积。调整方法:调整导料槽位置,使物料居中。
- 托辊表面粘料:托辊表面粘附物料导致直径不均。调整方法:清理托辊,安装清扫器。
- 滚筒表面粘料:滚筒表面粘料导致胶带跑偏。调整方法:清理滚筒,安装清扫器。
- 胶带松弛:初张力不足。调整方法:调整拉紧装置,增加初张力。
- 胶带老化变形:使用时间长导致胶带伸长或边缘磨损。调整方法:更换胶带。
- 风载荷影响:室外输送机受风力影响。调整方法:安装挡风板或调整输送机位置。
- 输送机基础振动:基础不稳固或设备振动大。调整方法:加固基础,检查设备振动源。
- 托辊组间距过大:胶带下垂度过大。调整方法:缩小托辊组间距。
- 胶带成槽性差:胶带横向刚度不足。调整方法:更换成槽性好的胶带。
- 导料槽位置不当:导料槽对中不良或侧板压力不均。调整方法:调整导料槽位置和侧板压力。
以上是胶带跑偏的常见原因及调整方法,在实际操作中应结合具体情况分析处理,定期维护保养,确保输送机正常运行。
如若转载,请注明出处:http://www.qdhjxj.com/product/47.html
更新时间:2026-10-21 22:47:12